水性哑光涂层边角光泽偏高(俗称“亮边”)是施工中最普遍的外观缺陷之一,本质是边角区域的消光微结构被破坏,其中90%以上的现场问题由「有效膜厚不足」导致,剩余由干燥迁移、工艺偏差引发,具体机理如下:
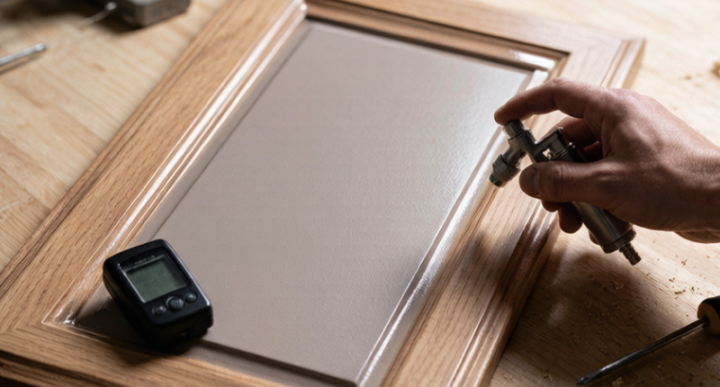
一、首要原因:边角有效面漆膜厚低于临界消光厚度
完全对应膜厚-光泽规律中「膜厚过薄→消光不足→光泽偏高」的逻辑。边角因喷涂、打磨、流挂等因素,实际干膜厚度通常比平面薄10~20μm,极易跌破消光临界阈值(常规体系约20μm)。
1. 喷涂几何效应:漆雾附着率天然偏低
●喷距被动增大:常规喷涂时喷枪垂直于大平面,到达边角棱线时,工件表面法线方向偏转,喷枪到边角的实际距离比平面远2~5cm,漆雾扩散后密度下降,单位面积落漆量减少。
●漆雾反弹逃逸:锐角边角对漆雾颗粒的反弹作用远强于平面,空气喷涂时约30%以上的漆雾会从边角弹走,无法有效附着成膜。
●手工走枪偏差:施工时大平面走枪匀速稳定,边角位置常出现带枪过快、喷幅重叠不足,甚至虚喷、漏喷,进一步拉低膜厚。
2. 底漆打磨过薄:面漆被底材“消耗”
●边角、棱线是工件凸起部位,打磨时受力集中,底漆层极易被磨薄甚至局部磨穿。
●喷涂面漆后,薄底漆/露底区域的底材孔隙会吸收更多漆液,导致有效面漆干膜厚度被稀释,低于消光临界值,消光粉被树脂完全包裹,无法形成粗糙结构,最终呈现亮边。
3. 流挂流失:锐边漆液向下迁移
水性漆表面张力较高,湿膜在垂直工件上受重力作用向下流动,锐边、上边缘的漆液会持续向下方流失,导致边棱位置湿膜变薄,干膜后消光不足。
二、次要原因:干燥过程中树脂向边角表层富集
即使膜厚差距不大,水性漆干燥过程的物质迁移也会导致边角光泽升高,这也是水性体系比溶剂型更易出现亮边的核心原因。
1. 挥发速率差引发的表面张力驱动
●边角是三维凸起结构,比表面积远大于平面,水分挥发速度显著更快,表层率先结皮。
●漆膜内部形成表面张力梯度(挥发快的区域表面张力更高),通过马兰戈尼效应驱动下层液态树脂向边角表层流动;而消光粉因密度大、迁移慢,滞留在漆膜内部。
●最终边角表层形成一层富树脂的光滑薄层,直接磨平了消光微结构,镜面反射增强,光泽上升。
2. 自消光体系相分离不充分
自消光PU、肤感漆依靠树脂微相分离形成消光结构,需要充足的流平和缓慢挥发时间。边角挥发过快,树脂来不及完成均匀相分离就已干结,无法形成有效微粗糙结构,导致边角光泽偏高、质感发滑。
三、特殊情况:膜厚过厚导致的光泽反向回升
这种情况占比低,多出现于特定喷涂方式的特殊结构:
●静电喷涂外尖角:存在“尖端放电效应”,外棱线、尖角处电场强度更高,漆雾吸附量远大于平面,局部膜厚极易突破45μm最优上限。
●空气喷涂内凹槽/阴角:漆雾在凹陷内多次反射沉积,容易出现积漆过厚。
干燥过程中厚膜体积收缩强烈,消光粉大量向内部沉降,表层形成富树脂光滑层,光泽反向回升。
区分要点:膜薄型亮边手感光滑、颜色偏浅;厚膜型亮边常伴随橘皮、针孔,边角颜色偏深发闷。
四、现场可落地的改善方向
1.喷涂工序优化
a.边角提前预喷:先对所有棱线、边角走一道薄枪预喷,再正常喷涂大平面,补足边角膜厚。
b.调整喷枪参数:喷边角时喷枪对准棱线,适当缩小枪距至12~15cm,略微降低雾化气压,减少漆雾反弹。
c.规范走枪:边角位置放慢走枪速度,保证喷幅1/2重叠,避免虚喷。
2.打磨工序管控
a.底漆打磨时边角用手工轻磨,严禁机器大力打磨,防止底漆磨穿。
b.打磨后检查边角底漆完整性,露底部位先补喷底漆,再上面漆。
3.干燥环境调整
a.避免强风直吹工件边角,保持柔和循环风,缩小平面与边角的挥发速率差。
b.低温高湿环境适当升温排湿,减缓表干速度,给消光结构形成留出充足时间。
瑞和网配资提示:文章来自网络,不代表本站观点。


